- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS-lehtede ekstrusiooniliin: levinumad tootmisprobleemid ja praktilised lahendused stabiilse lehekvaliteedi tagamiseks
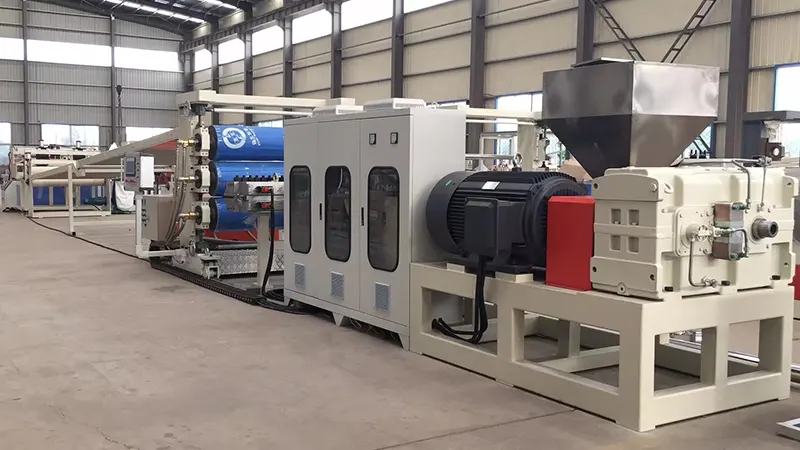
Polüstüreeni (PS) lehtede ekstrusiooniliinidNeid kasutatakse laialdaselt plasti töötlevas tööstuses, kuid tegelikus tootmises võib iga etapp – alates tooraine ettevalmistamisest kuni kerimiseni – tekitada probleeme, mis mõjutavad kvaliteeti ja tõhusust. Selles artiklis uuritakse levinumaid rikkeid, nende algpõhjuseid ja praktilisi vastumeetmeid, mis põhinevad eesliinil töökogemusel, aidates tootmismeeskondadel probleeme kiiresti diagnoosida ja protsesse tõhusalt optimeerida.
1. Tooraine ettevalmistamine: praktilised kaalutlused
Probleem 1: hõbedased triibud või mullid lehe pinnal
See on klassikaline märk liigsest niiskusest. PS on kergelt hügroskoopne; isegi väike kogus niiskust aurustub sulamistemperatuuril, põhjustades hõbedaseid jälgi pinnale või sisemisi mullid valmis lehel.
Lahendused:
-
Veenduge, et kuivatussüsteem töötab korralikult. Soovitatavad kuivamistingimused: 75–80°C 2–3 tundi.
-
Pärast seiskamist taaskäivitamisel puhastage esimene osa sulast, et vältida niiskusega saastunud materjali sattumist matriitsisse.
-
Niisketel aastaaegadel pikendage kuivamisaega ja jälgige regulaarselt niiskusesisaldust. Sihtniiskuse tase peaks olema alla 0,05%.
Probleem 2: mehaaniliste omaduste halvenemine liigse lihvimise tõttu
Serva trimmi ja vanaraua kasutamine on tõhus kulude kokkuhoiu meede, kuid uuesti lihvimine toimub iga töötlemistsükliga termiliselt, mis viib ahela katkemiseni. Selle tulemuseks on rabedad lehed, mille löögitugevus on vähenenud.
Lahendused:
-
Hoidke jahvatuse sisaldus vahemikus 15% kuni 25%, kohandades seda vastavalt toote nõuetele. Suure selgusega läbipaistvate lehtede puhul vähendage osakaalu veelgi või vältige uuesti lihvimist.
-
Enne kasutamist saastumise vältimiseks kuivatage ja puhastage tolmust põhjalikult.
-
Kaaluge löögi modifikaatorite lisamist, et kompenseerida lihvimisest tingitud sitkuse vähenemist.
2. Ekstrusiooni sektsioon: ühised probleemid ja kohandused
Probleem 3: Väljundi kõikumine, mis põhjustab lehe ebaühtlase paksuse
See on ekstrusioonisüsteemis sagedane probleem, mis on tavaliselt seotud kruvi ebastabiilse kiiruse, ebaühtlase etteande või tünni kõikuva temperatuuriga.
Veaotsingu sammud:
-
Kontrollige, kas söödapunkris on "sild" (materjal ripub üles ja ei voola alla). Paigaldage sillakaitse või lülitage vajadusel sundsöötmisele.
-
Kontrollige temperatuuri seadistusi piki ekstruuderi silindrit. Ülekuumenemine toitetsoonis võib põhjustada enneaegset sulamist ja etteande ebakorrapärasust.
-
Paigaldage sulatuspump ekstruuderi ja matriitsi vahele. See isoleerib tõhusalt kruvide pulsatsiooni rõhu kõikumised, tagades pideva stantsi sisendrõhu – see on üks tõhusamaid investeeringuid paksuse täpsuse saavutamiseks.
Probleem 4: sulatite lagunemine ja kollasus ülemäärasest temperatuurist
PS-l on suhteliselt kitsas töötlemisaken. Üle 240 °C muutub termiline lagunemine oluliseks, väljendudes kollase sulamisena ja vähenenud läbipaistvusena.
Lahendused:
-
Seadke tünni temperatuurid järkjärgulise gradiendina toitetsoonist mõõtmistsoonini, hoides maksimaalset temperatuuri 220–230 °C.
-
Kontrollige kruvi kiirust – kõrgetest pööretest tulenev liigne nihkepinge tekitab soovimatut hõõrdesoojust.
-
Üle 15-minutise seisaku korral alandage tünni temperatuuri või tühjendage sulam, et vältida materjali istumist ja lagunemist.
3. Matriitside ja kalendri juhtimine: võtmepunktid
Ülesanne 5: Märkimisväärne põiki paksuse kõikumine
Tavaliselt tuleneb see valest stantsi huulevahe reguleerimisest või ebaühtlasest sulamistemperatuuri jaotusest kogu matriitsi laiuse ulatuses.
Lahendused:
-
Reguleerige stantsi huulevahesid vastavalt sihtpaksusele. Levinud kompensatsioonipõhimõte on seada keskosa servadest veidi õhemaks, et kompenseerida serva kokkutõmbumist.
-
Veenduge, et kõik stantsi kuumutusribad töötavad ühtlaselt. Ebaühtlane stantsi temperatuur põhjustab ebaühtlaseid sulamisvoolu kiirusi.
-
Laiade lehtede jaoks paigaldage staatiline segisti stantsist ülesvoolu, et parandada sulamistemperatuuri ühtlust kogu laiuse ulatuses.
Probleem 6: Kalendri rullide külge kleepuv materjal või lehel olevad rullijäljed
Need defektid mõjutavad otseselt pinna kvaliteeti ja on läbipaistvate lehtede puhul vastuvõetamatud.
Veaotsingu juhised:
-
Kontrollige kalandri rullide pindu kriimustuste, aukude või jääkide suhtes. Tehke rutiinset poleerimist ja puhastamist spetsiaalsete rullipuhastusvahenditega.
-
Kontrollige hoolikalt kolme rulli temperatuure: tavaliselt on ülemine rull veidi kuumem kui keskmine rull ja alumine rull on kõige jahedam. Täpsed sätted sõltuvad lehe paksusest ja joone kiirusest.
-
Vabastusaine või blokeerimisvastase katte kasutamisel tuleb tagada ühtlane pealekandmine. Ülekandmine võib põhjustada hägusust või pinnaläike vähenemist.
4. Vahtplastist PS-leht: spetsiifilised väljakutsed
Ülesanne 7: Jäme või ebaühtlane rakustruktuur
Vahustatud PS-lehtede puhul on rakkude peenus ja ühtlus kriitilised jõudlusnäitajad. Jämedad või ebaühtlased rakud vähendavad oluliselt mehaanilist tugevust ja soojusisolatsiooni omadusi.
Peamised kontrollpunktid:
-
Tuumaaine (talk) dispersioon on ülimalt tähtis. Kasutage ülipeent talki (osakeste suurus alla 5 μm) ja tagage segamisetapis põhjalik segamine.
-
Temperatuuri juhtimine teiseses ekstruuderis (jahutusaste) on vahu kvaliteedi jaoks kõige olulisem tegur. Temperatuurikõikumised tuleb hoida ±1°C piires.
-
Kontrollige puhumisaine süstimise stabiilsust; rõhu kõikumised süstimissüsteemis mõjutavad otseselt raku suuruse jaotust.
Probleem 8: vahustatud lehtede liigne kokkutõmbumine
Liigne kokkutõmbumine põhjustab mõõtmete mittevastavust, mis on eriti märgatav allavoolu termovormimise ajal.
Lahendused:
-
Reguleerige väljatõmbekiirust ja õhkimissuhet (BUR). Õiged tõmbesuhted soodustavad rakkude orientatsiooni, mis vähendab järelkahanemist.
-
Suurendage veidi tuuma tekitava aine annust – peenemad rakustruktuurid aitavad kaasa paremale mõõtmete stabiilsusele.
-
Hoidke mähise pinge mõõdukas. Kui leht on rullil pinge all, võib liigne pinge põhjustada roomamise kokkutõmbumist.
5. Igapäevane hooldus ja tootmise optimeerimine
Rutiinse hoolduse kontroll-loend:
-
Vahetage ekraanikomplektid vasturõhu tõusul, mitte ainult siis, kui rõhk muutub kriitiliselt kõrgeks. Koostage järjepidevuse tagamiseks fikseeritud asendusgraafik.
-
Tõmmake perioodiliselt kruvi ja kontrollige silindri kulumist. Kulunud kruvid vähendavad oluliselt plastifitseerimisvõimet ja väljundkvaliteeti.
-
Kalendri rull-laagrid ja ajamiketid on sageli tähelepanuta jäetud kulumispunktid. Määrige regulaarselt ja kontrollige rullide paralleelsust.
Energiatõhususe näpunäited:
-
Madalam tünni temperatuuri seadistuspunktid kõikjal, kus plastifitseerimise kvaliteet seda võimaldab. Iga 5°C vähendamine võib energiatarbimist säästa umbes 3–5%.
-
Isoleerige ekstruuderi tünnid, et minimeerida soojuskadu keskkonda.
-
Lihvige servade viimistlemist igal võimalusel võrgus, et vältida jahutatud jääkide kuumutamist.
Stabiilne töö aPS-lehe ekstrusiooniliinsõltub täpsest seadmete seisukorra jälgimisest ja pidevast protsessi optimeerimisest. Praktikas ei tulene enamik kvaliteediprobleeme mitte seadmete defektidest, vaid töö detailidest ja keskkonnamuutustest. Tootmismeeskondadel soovitatakse pidada üksikasjalikke protsessiparameetrite logisid, seostades iga korrigeerimise tulemuseks oleva toote kvaliteediga. Aja jooksul saab sellest kõige väärtuslikum, tehasespetsiifiline juhend – palju kasulikum kui mis tahes üldine kasutusjuhend.